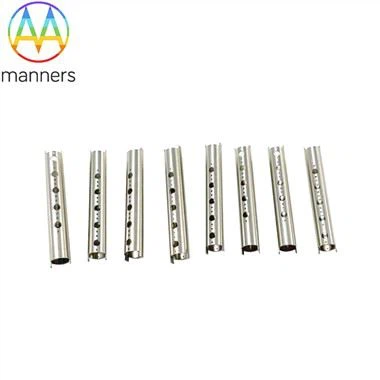
Ống bên lỗ dưới da OEM
Dịch vụ 1.OEM.
2. thấp MOQ & Giá cả phải chăng & chất lượng cao.
3. thiết kế khuôn mẫu chuyên nghiệp và sản xuất serivice.
4.Cung cấp dịch vụ thu mua, lắp ráp thành phẩm một cửa.
5. cung cấp serive sau bán hàng, trả lời nhanh chóng trong vòng 12 giờ.
Mô tả
Đặc điểm kỹ thuật sản phẩm
Tên sản phẩm | Ống bên lỗ dưới da OEM |
vật chất | Hợp kim nhôm, đồng thau, thép không gỉ, titan, v.v. |
Xử lý bề mặt | Anodizing, phun cát, sơn, sơn tĩnh điện, mạ, in lụa, chải, đánh bóng, khắc laser |
Tùy chọn gia công | Tiện, mài, phay, hàn, uốn, khoan, uốn, loe, cắt rãnh, dập, sâu, đóng nắp, vát, v.v. |
Hình dạng ống | Tùy chỉnh hình tròn, hình bầu dục, hình vuông, hình chữ nhật |
Tính năng tùy chỉnh | Theo Bản vẽ 2D / 3D của bạn hoặc mẫu được cung cấp |
Bưu kiện | Thùng tiêu chuẩn hoặc theo yêu cầu của khách hàng |
Chứng nhận | ISO9001: 2015, SGS |
Trưng bày sản phẩm
2, thông số hình học công cụ
Các thông số hình học của dụng cụ đóng một vai trò quan trọng trong hiệu suất cắt của nó. Để làm cho đường cắt nhẹ và mịn, dụng cụ cacbua nên sử dụng Góc cào lớn hơn để nâng cao tuổi thọ của dao. Trong gia công thô nói chung, Góc trước là 10 độ ~ 20 độ, và Góc bán hoàn thiện là 15 độ ~ 20 độ; Khi hoàn thiện, lấy 20 độ ~ 30 độ. Việc lựa chọn Góc lệch chính dựa trên 30 độ ~ 45 độ khi hệ thống xử lý có độ cứng tốt; Nếu độ cứng của hệ thống xử lý kém, lấy 60 ~ 75 độ, khi tỷ lệ chiều dài và đường kính của phôi lớn hơn 10 lần, lấy 90 độ.
Khi mài vật liệu thép không gỉ bằng máy cắt gốm, trong hầu hết các trường hợp, máy cắt gốm sử dụng Góc cào âm để cắt. Góc phía trước phải là {{0}} độ ~ -12 độ. Điều này có lợi để tăng cường sức mạnh cho lưỡi cắt và phát huy hết lợi thế của các dụng cụ cắt bằng sứ có độ bền nén cao. Kích thước của góc sau ảnh hưởng trực tiếp đến độ mòn của dụng cụ, cũng có tác động đến độ bền của lưỡi dao, thường chọn 5 độ ~ 12 độ. Sự thay đổi của Góc lệch chính sẽ ảnh hưởng đến sự thay đổi của lực cắt xuyên tâm và dọc trục cũng như chiều rộng cắt và chiều dày cắt. Bởi vì độ rung của hệ thống quá trình rất bất lợi cho dụng cụ gốm, việc lựa chọn Góc lệch chính có lợi để giảm độ rung, nói chung là 30 độ ~ 75 độ. Khi CBN được sử dụng làm vật liệu dụng cụ, các thông số hình học của dụng cụ là Góc trước 0 độ ~ 10 độ, Góc sau 12 độ ~ 20 độ, Góc chính 45 độ ~ 90 độ.


Nhà máy của chúng tôi


Ống bên lỗ dưới da OEM

Chú phổ biến: Ống lỗ bên dưới da oem, Trung Quốc, nhà cung cấp, nhà sản xuất, nhà máy, tùy chỉnh, tùy chỉnh, giá rẻ, giá thấp, sản xuất tại Trung Quốc